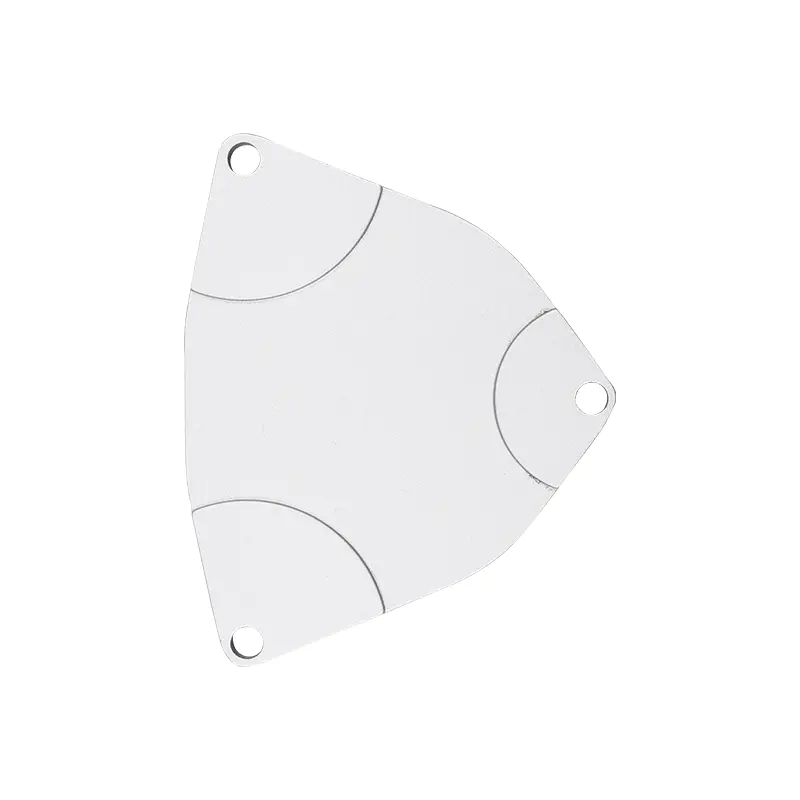
铝制三角形电机端盖可采用铝合金压铸后进行机械加工制造。压铸工艺可形成零件的基本几何形状,包括三角形轮廓、安装凸起、凹槽和加强筋。具体的制造流程取决于零件设计、所需尺寸以及需要与其他发动机部件配合的表面。
模具开发始于零件的图纸或三维模型。设计模具时,需要考虑壁厚、拔模斜度、熔融金属流动和冷却条件。安装凸起和厚度增加的区域需要特别注意,因为横截面厚度的变化会影响铸件质量。目标是在实现所需结构形状的同时,为后续加工留出足够的余量。
并非所有表面都需要相同的精度。如果尺寸和表面质量与图纸相符,则外轮廓无需额外加工。而安装孔、中心孔或配合面则可能需要钻孔、攻丝或铣削。因此,图纸应分别标明铸造尺寸和加工后的最终尺寸,以确保确定正确的公差。
这种分离还有助于避免不必要的工序。如果表面不影响配合、组件对齐或其他功能特性,过高的公差会增加制造成本,而对装配质量的提升却微乎其微。采购方应明确关键尺寸,并指定需要更严格检验的配合区域。对于铝制三角形电机端盖而言,三个安装孔的位置及其与中心孔的关系尤为重要。
质量控制应涵盖决定装配是否正确的各项参数。根据图纸,需检查安装孔的坐标、中心孔的尺寸、零件厚度、配合面的平面度以及外轮廓。坐标测量有助于确认关键尺寸,而目视检查则可用于发现明显的铸造缺陷和表面不规则之处。验收标准最好在生产开始前就已确定,而不是在收到成品样品后才制定。
如有需要,工艺方案中也应考虑表面处理。涂层可能会影响配合区域(尤其是存在微小间隙的区域)的尺寸,因此应预先确定处理类型以及需要保护免受涂层影响的表面。检验方案应明确相关尺寸的测量是在表面处理之前还是之后进行。
在批量生产过程中,除非双方正式批准变更,否则已批准的图纸版本、合金规格、加工要求和检验记录必须保持一致。这样才能使用一致的标准对初始样品和后续批次进行比较。
一份完善的铝制三角形电机端盖技术规范将铸造设计与成品零件的最终尺寸和检验要求联系起来。所有阶段的预先定义,便于买家比较不同制造商的方案,也便于生产专家规划工装、加工和批量验收。