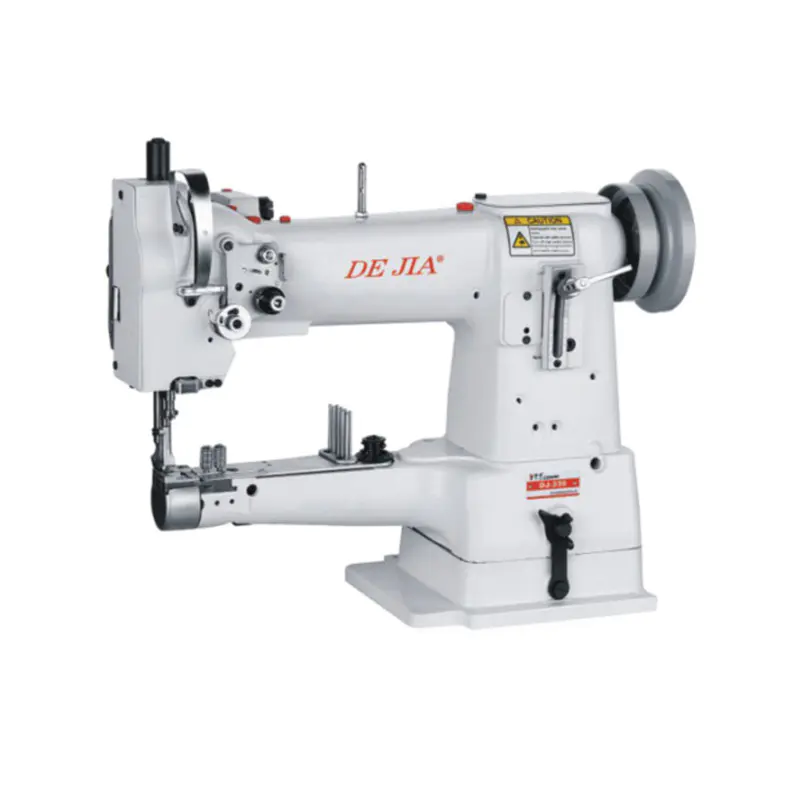
制作行李箱时,许多部件可以在箱体组装之前缝制完成。口袋、里衬和装饰元素通常在平整的表面上更容易缝制。然而,箱体成型后,一些剩余的接缝需要操作人员引导箱体绕着缝纫机进行操作,而不是将其平放在桌面上。带有圆筒式缝纫台的拉杆箱缝纫机为这类操作提供了必要的空间。
选择设备的第一步是确定行李箱箱体成型后还剩下哪些缝线。根据行李箱的设计,这些缝线可能包括外层面料、内衬开口、轮罩或包边。缝线的数量和长度会影响生产时间。制造商不应仅仅根据总产量来确定机器数量,而是可以测量成品行李箱样品上每道工序的耗时,从而确定所需的缝纫工位生产率。计算时还应考虑搬运、换线和日常调整所需的时间。
另一个重要因素是加工包边和开口时各层的对齐情况。一条缝线可能包含表层织物、里料、加固材料和包边带。每一层对压力和进给的反应都不同。如果某一层的移动速度快于其他层,则边缘可能不平整或起皱。复合式和同步式进给机构有助于协调地推进多层材料。具体选择取决于材料的厚度、缝线几何形状和所需的精度。因此,使用实际材料组合进行测试比仅比较机器的标称速度更能提供有用的信息。
箱包材料也会加速部件磨损。高强度尼龙和PVC涂层复合材料会逐渐磨损压脚、针板和送布机构。定期检查有助于在磨损影响缝纫质量或物料流动之前发现问题。备有常用的备件有助于减少停机时间,尤其是在多班次生产线上。
在筒式缝纫机狭窄的工作区域,维护尤为重要。线头碎屑、棉絮和织物灰尘会积聚在梭芯机构和送布元件附近,影响正常运转。每次换班后清洁机器,按照制造商的说明检查润滑情况,并在更换线径后检查线张力,有助于保持缝纫质量的稳定性。
在规划行李箱生产时,应根据箱体成型后的后续工序来评估拉杆箱缝纫机。产品搬运空间、物料输送稳定性、弧形缝合的便捷性以及维护需求都会影响实际生产效率。为特定工序匹配合适的设备有助于提高从组装到最终质量检验的整个流程的一致性。